
Окно переработки: не точка, а область
Чувствительность процесса – это то, насколько результат зависит от небольших изменений входных параметров: не только тех, что вы контролируете (температура расплава, скорость впрыска), но и тех, что дрейфуют незаметно – молекулярной массы материала в партии, размера гранул, остаточной влажности, температуры цеха. Процессы, слабо реагирующие на такие колебания, называют робастными. И тогда задача переработчика – не найти «правильную» точку, а максимизировать окно допустимых параметров.
Классический пример для литья под давлением – окно в координатах «температура расплава – давление впрыска»: заниженная температура дает недоплав (плохое качество расплава), завышенная – риск деструкции; недостаточное значение давления впрыска вызывает недолив, избыточное – облой (рис. 1). Область между этими границами не обязана быть прямоугольной – чаще это трапеция или неправильный четырехугольник, потому что границы окна взаимозависимы: диапазон температур, дающий требуемое качество при одном давлении, не обязательно дает такое же качество при другом.
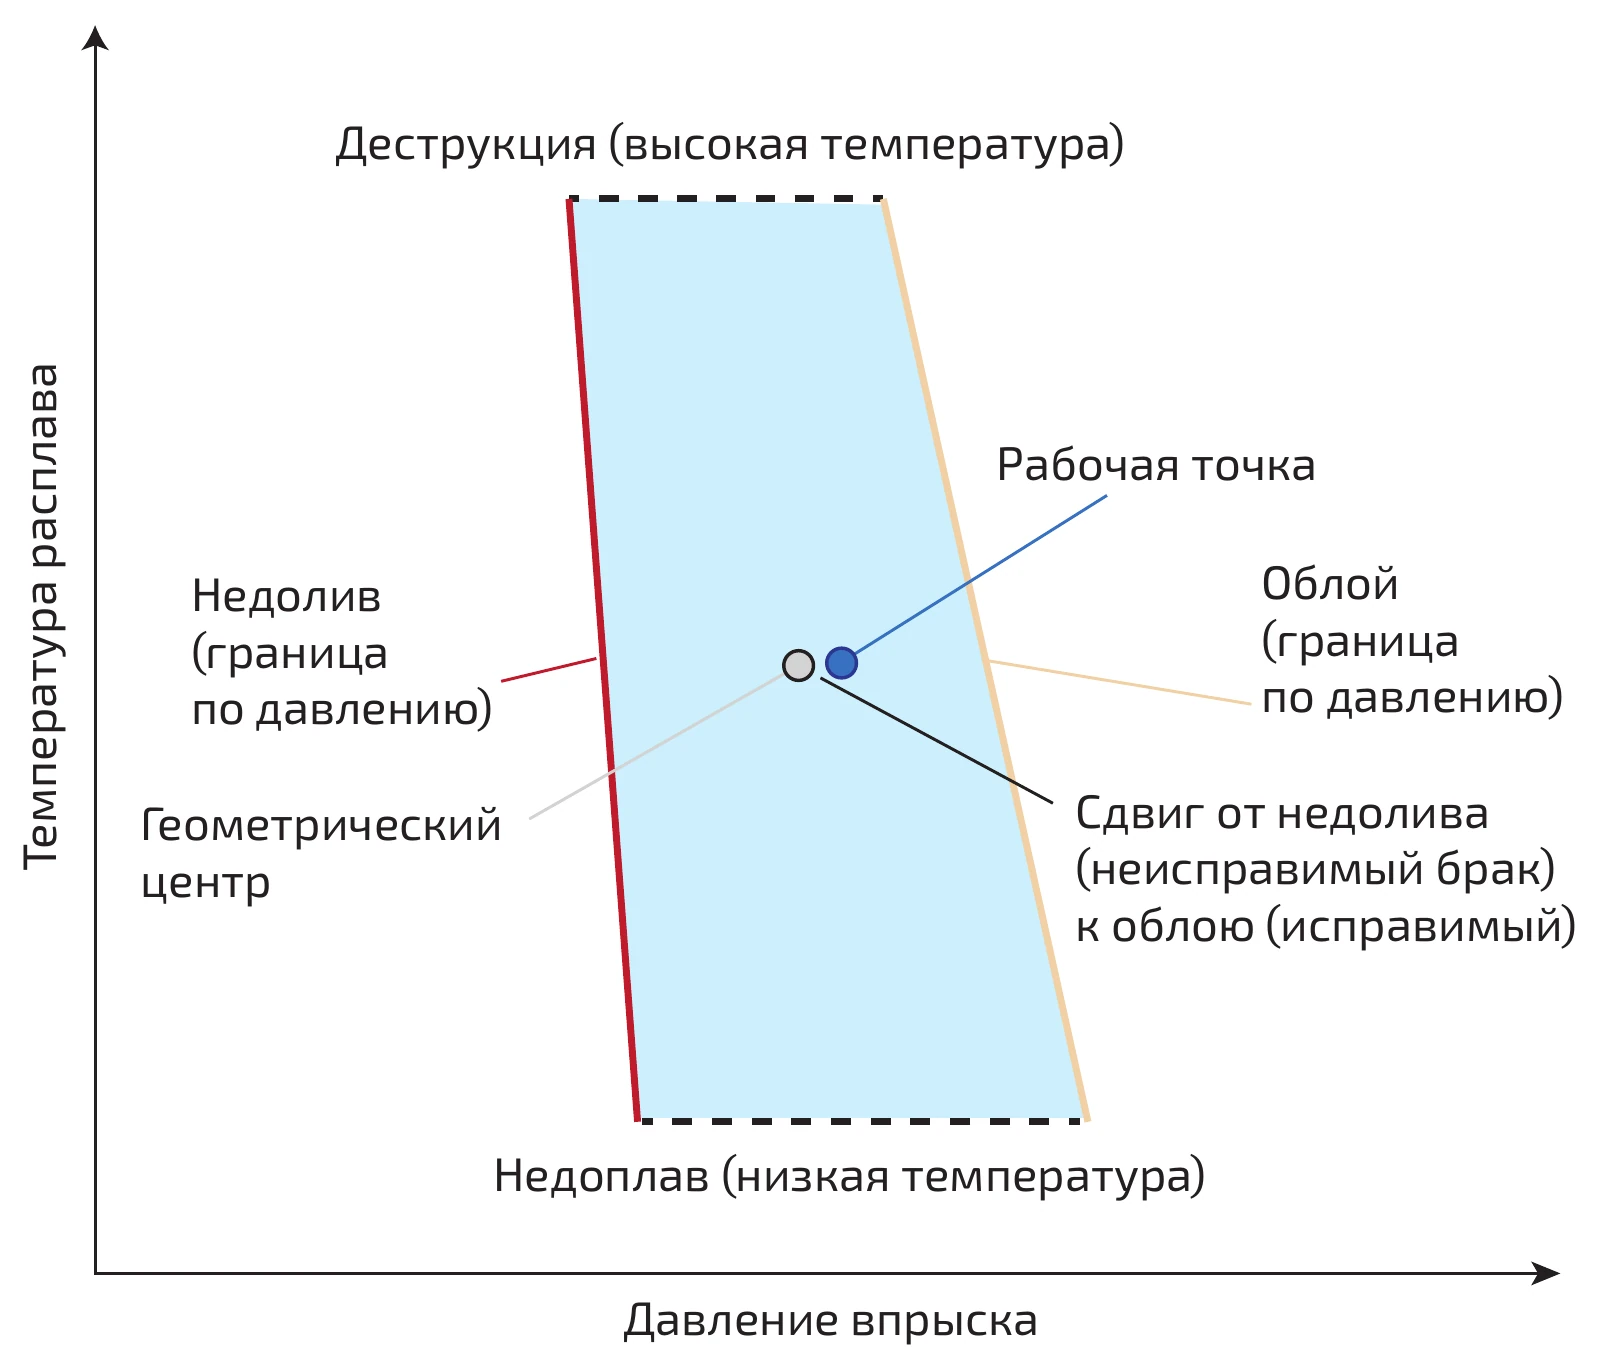
Строится окно эмпирически по методу «четырех углов»: находят граничные точки для каждой пары параметров и восстанавливают по ним фигуру. Дальше окно корректируют по вторичным дефектам – короблению, размерной нестабильности, если они проявляются раньше классических облоя или недолива. Рабочую точку не ставят в геометрический центр: ее смещают в сторону более «дешевого» по последствиям дефекта – например, ближе к облою (лишний полимер в большинстве случаев можно механически удалить) и дальше от недолива (как правило, неисправимого брака). И само окно не статично: оно сужается с износом оснастки, сменой марки материала, сезонным изменением температуры цеха, поэтому требует регулярного пересмотра с периодичностью в 3–6 мес., а не разовой настройки.
Экспресс-диагностика робастности
Быстрая проверка корректности окна переработки заключается в следующем: сместить ключевые параметры на 10–15 % от рабочих значений и посмотреть, меняется ли качество литьевого изделия. Косвенный диагностический признак узкого окна виден прямо в техкарте в виде «некруглых» уставок. Так, если температура не 220, а 222 °C, а скорость впрыска не 50, а 53 мм/с – это почти всегда след предыдущей ручной подстройки: круглое значение не сработало, кто-то подкрутил его на несколько единиц, и это стало новой уставкой. Сам факт избыточно точной подстройки – свидетельство узкого окна именно по этому параметру.
При настройке нельзя останавливаться на первом значении, при котором пропал дефект (типичная ошибка операторов). Правильная процедура: довести параметр до появления дефекта в одну сторону, затем в другую, и установить рабочее значение посередине между двумя найденными границами.
При этом необходимо учитывать нелинейность процесса: его реакция на изменение параметра почти никогда не бывает пропорциональной во всем диапазоне. Обычно это пологий участок, за которым скрывается точка перегиба, и именно после нее эффект проявляется резко, а не постепенно. Практическая ловушка заключается в том, что оператор, сдвигая параметр на первые 10–15 % (та самая экспресс-проверка: см. выше), не видит заметного ухудшения качества и делает вывод о том, что «параметр не критичен», хотя на деле просто он еще не дошел до перегиба. Дальше по диапазону тот же по величине шаг может дать скачкообразный рост брака: например, при постепенном снижении температуры расплава вязкость сначала растет медленно и почти незаметно, а затем, при приближении к границе текучести материала, – лавинообразно, и заполнение формы срывается за один-два цикла литья. Поэтому вывод «пока ничего не меняется» – это не подтверждение робастности параметра, а сигнал пройти диапазон дальше, до реального появления дефекта в обе стороны, как описано выше, и только после этого делать вывод о ширине допустимого окна по этому параметру. Такое поведение – не исключение, а частный случай общей картины для псевдопластичного расплава, о которой пойдет речь дальше: длинный пологий участок кривой, сменяющийся резким переходом, – это и есть нелинейность, с которой имеет дело настройщик на каждом параметре процесса, а не только на скорости сдвига.
Вязкость расплава вместо ПТР, и как найти плато прямо на машине
Расплав – это масса клубкообразных макромолекул, которые при течении распутываются и ориентируются по потоку. Расплавы термопластов, как известно, псевдопластичны, т.е. зависимость их вязкости от скорости сдвига нелинейна, с резким переходным участком и последующим более пологим плато (рис. 2). Для стабилизации процесса важно работать именно на плато – там результат слабо зависит от колебаний скорости впрыска, которая определяет скорость сдвига в расплаве, тогда как на переходном участке то же колебание дает непропорциональный отклик.
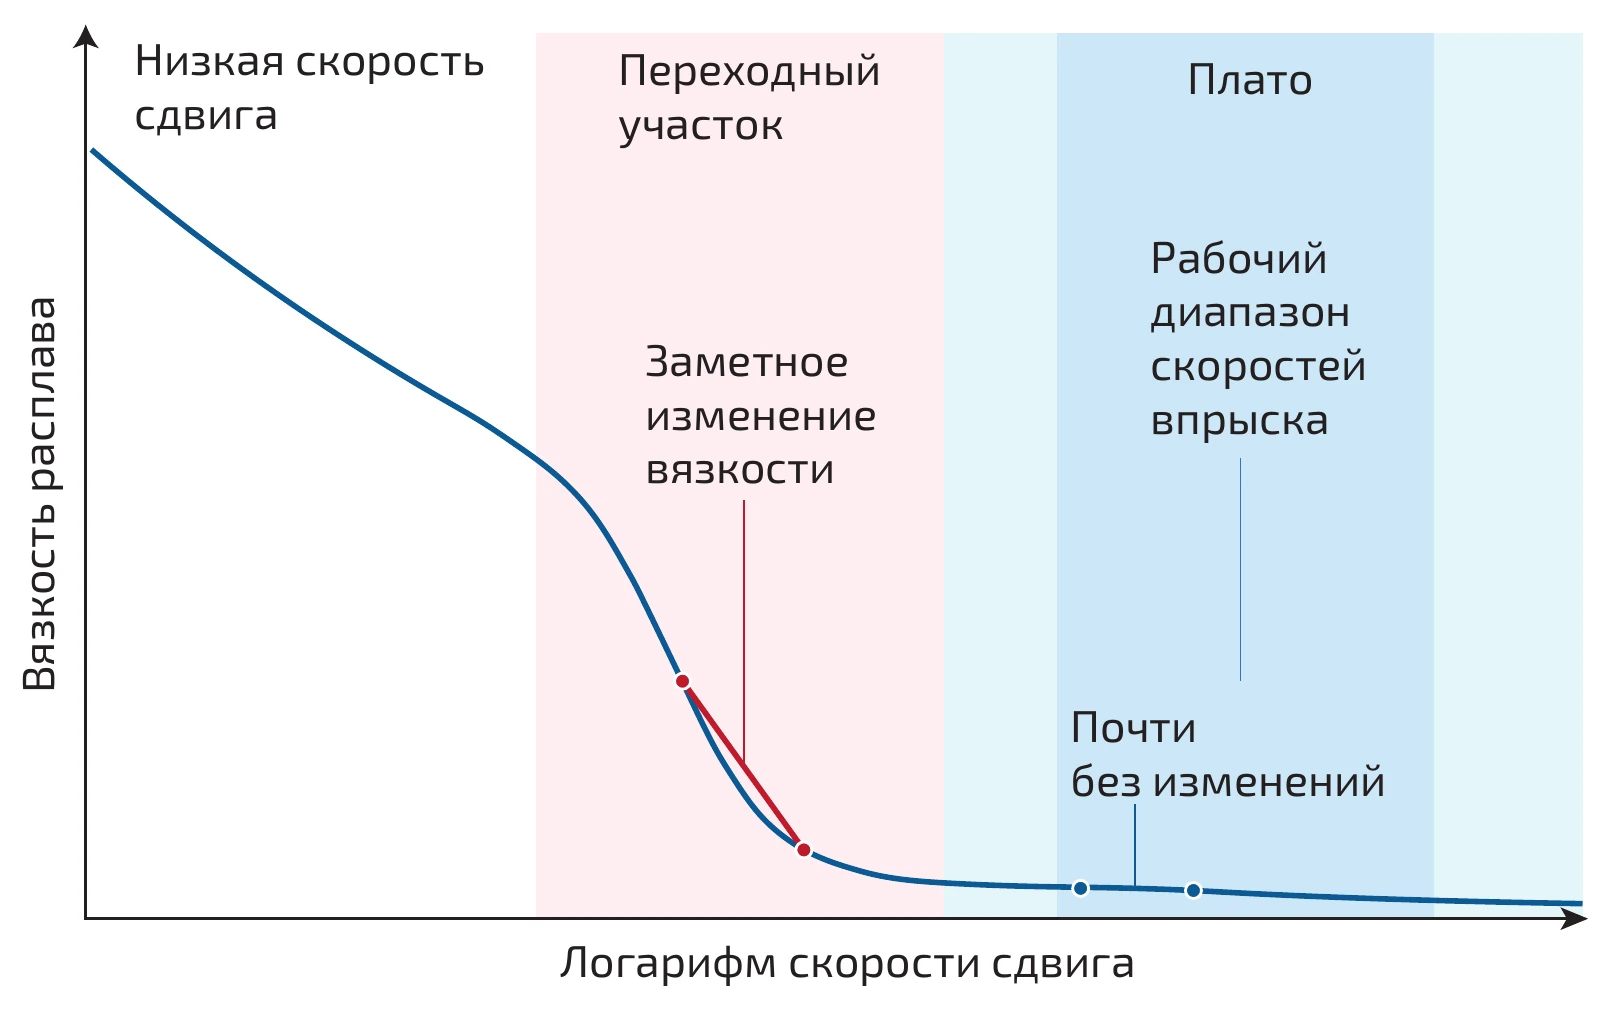
Найти плато можно без дополнительного оборудования: проводится серия впрысков с разными скоростями, а затем по показаниям литьевой машины (времени и давления впрыска) рассчитываются скорость сдвига и относительная вязкость расплава, после чего строится график. Начало плато – нижняя граница рекомендуемого диапазона скоростей; верхнюю ограничивают отдельно. На тот же расчет влияют остаточная влажность гранул, их размер и температура, поэтому эти параметры при входном контроле стоит проверять систематически, тем более что измерения простые (насыпная плотность, ситовой анализ, влагомер), но информативные.
Другое дело – показатель текучести расплава (ПТР), широко используемый для входного контроля качества сырья.
ПТР – одна точка на кривой, а не вся кривая
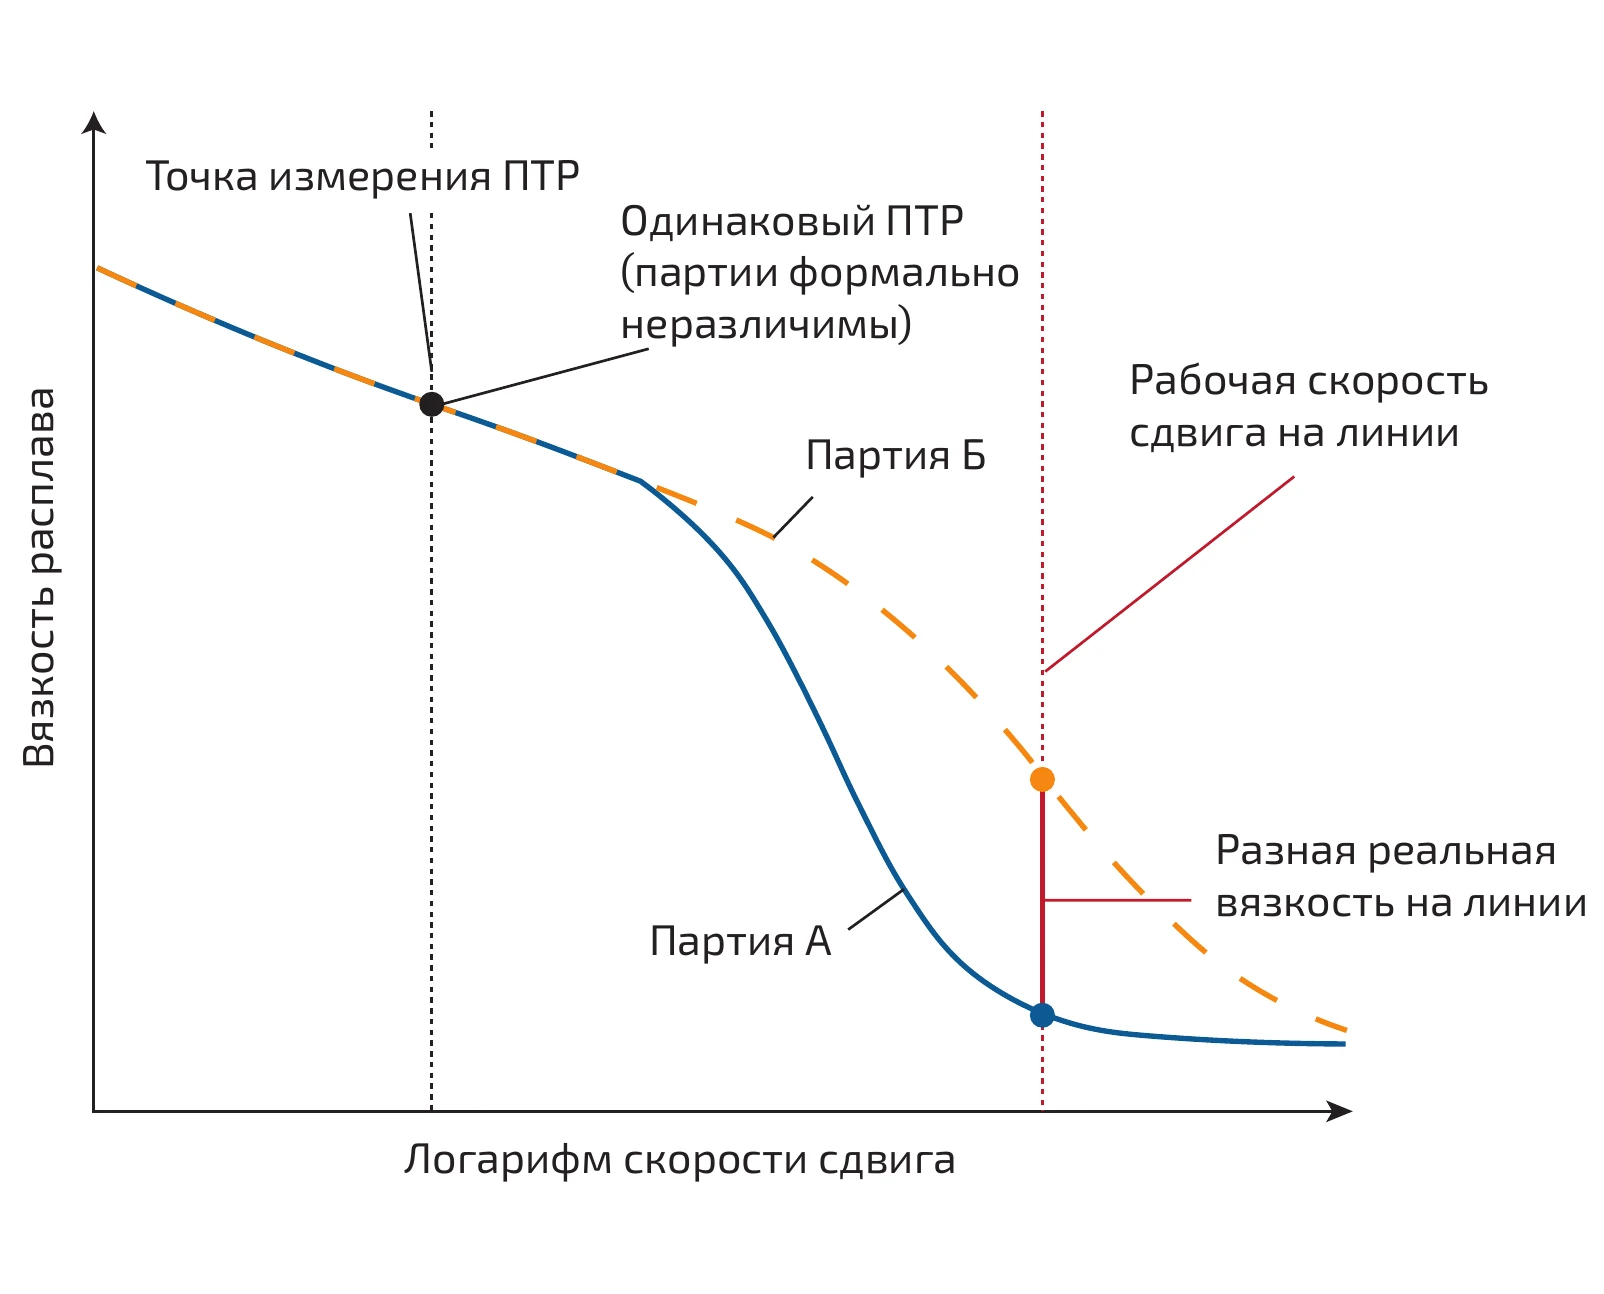
ПТР измеряется по стандартной методике [1] лишь при одной фиксированной нагрузке – в узкой области скоростей сдвига, часто далекой от реального диапазона процесса. В то же время у разных партий одного и того же полимера форма кривой «вязкость – скорость сдвига» обычно отличается: у одной переход резкий, у другой пологий, т.е. при одинаковом ПТР реальная вязкость при рабочих скоростях процесса может оказаться разной. Причина – сильная (степенная с показателем порядка 3,4) зависимость вязкости расплава от молекулярной массы: небольшое изменение молекулярной массы в очередной партии дает непропорционально большой отклик по реальной вязкости, хотя ПТР в конкретной точке нагрузки и температуры может остаться почти неизменным (рис. 3).
Индекс чувствительности расплава – по нагрузке и по температуре
Измеряя ПТР при разных нагрузках, получают их отношение. В ГОСТ 11645-2021 [1] оно называется «отношением скоростей потока» и обозначается FRR (Flow Rate Ratio). Например, для одной и той же партии сырья это может выглядеть так:
FRR = ПТР (190 °C/10,0 кгс) / ПТР (190 °C/2,16 кгс).
На производстве чаще говорят проще – «индекс чувствительности расплава» или «индекс ПТР». Фактически – это оценка наклона кривой: чем больше отношение, тем круче наклон и тем выше чувствительность процесса к колебаниям этого показателя у сырья, а значит, тем ýже должен быть допуск при входном контроле именно для этого материала.
Тот же принцип работает и для температуры испытаний, а не только для нагрузки. Например, ПТР у ПЭ, согласно рекомендуемым условиям ГОСТ 11645-2021, определяется при 190 °C вне зависимости от нагрузки – 2,16, 5,0 или 21,6 кгс, т.е. все эти три условия стандарт для ПЭ сохраняет при одной температуре – 190 °C [1], тогда как рабочая температура расплава на линии составляет обычно 200–220 °C. Если же между стандартной точкой измерения и реальной рабочей температурой лежит резкий переходный участок кривой текучести, процесс становится чувствителен к температурному режиму материального цилиндра, и это тоже измеримо: считается тот же коэффициент, но по отношению ПТР при разных температурах, а не при разных нагрузках. Таким образом устанавливается диапазон температур, в котором материал наименее чувствителен к изменению качества сырья. Следует понимать, однако, что абсолютная температура сама по себе ничего не говорит без учета времени пребывания материала в этом состоянии. Показательным здесь выглядит случай из практики экструзии ПЭВП с высокой температурой цилиндра, установленной на 380 °C, причем это была не ошибка настройки и не проблема ТЭНов или термопары, а следствие очень быстрого процесса: материал физически не успевал прогреться до этой температуры, и высокая уставка компенсировала короткое время пребывания при большом проходящем через цилиндр объеме материала.
Обратный и куда более опасный случай – медленный процесс переработки с малым объемом отливки относительно объема дозы материального цилиндра (например, 10–20 % от объема дозы): при большом времени пребывания материала в расплавленном состоянии начинается его деструкция, полимерные цепи укорачиваются, вязкость падает и, как следствие, появляется облой или чрезмерное разбухание экструдата. Типичный ответ на это – снизить скорость переработки, что еще больше увеличивает время пребывания и усиливает деструкцию: получается замкнутый цикл. В итоге можно добиться геометрически качественного изделия из уже предразрушенного материала – со сниженной долговечностью и повышенной хрупкостью, которую наладчик не увидит на теплой, еще эластичной детали прямо у машины: она проявится позже, на складе или при транспортировке, в виде трещин и разрушений.
От бинарного допуска к философии непрерывных потерь качества
Согласно западному, «формализованному» подходу к контролю качества, вокруг номинального значения ПТР строится жесткий коридор допуска: ПТР 5±10 %, то есть от 4,5 до 5,5 г/10 мин. И тогда партия с результатом 4,4 (здесь и далее условно без размерности) при входном контроле бракуется целиком, хотя разница между 4,4 и 4,5 физически ничтожна – качество не падает скачком на границе допуска, оно ухудшается непрерывно, небольшими шагами в обе стороны от оптимума, и брак «по границе» – методологически нелогичен. Это и есть суть подхода, который в производственной среде связывают с именем Тагути, предложившего не бинарный критерий типа «прошел/не прошел», а представление о постепенном, непрерывном росте потерь качества по мере отклонения от номинала (рис. 4).
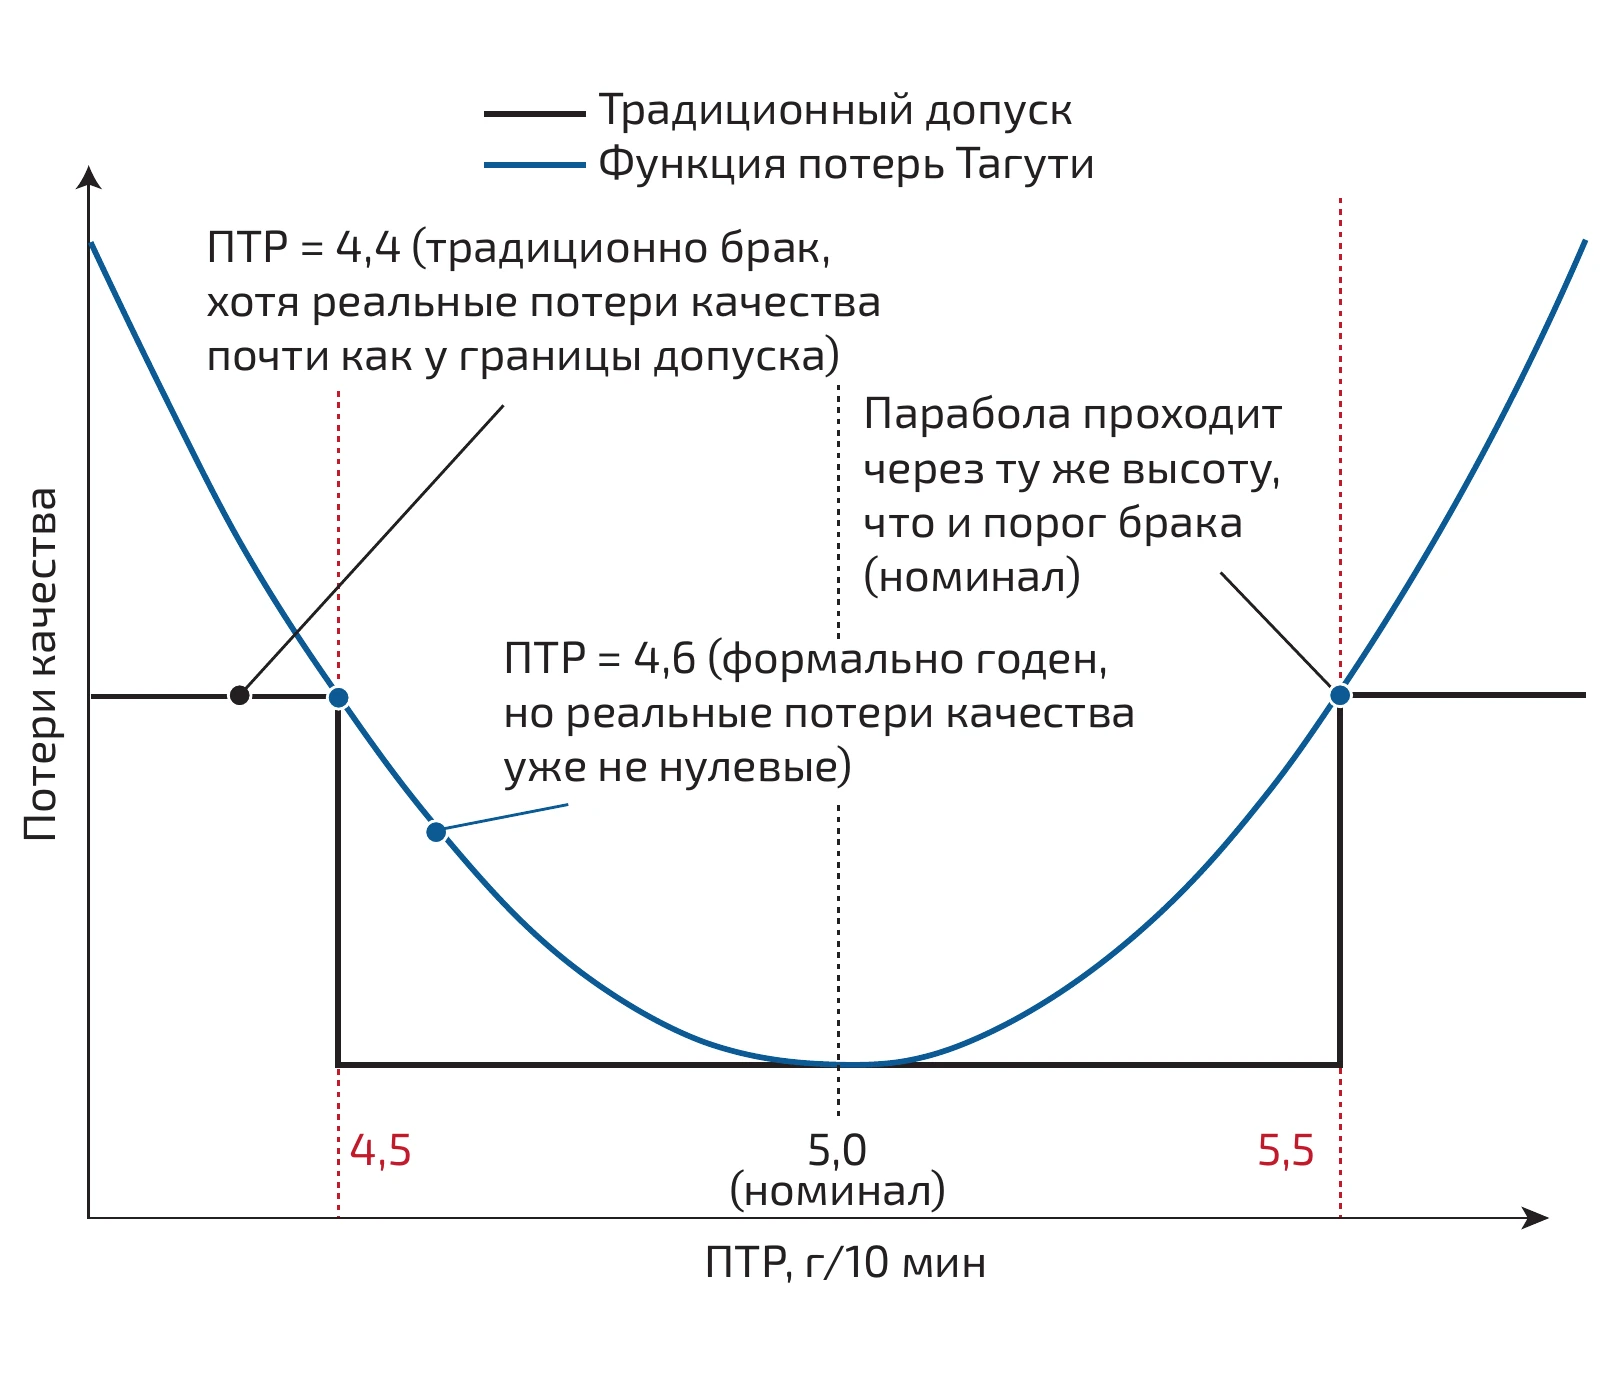
Отсюда практическое следствие для входного контроля: допуск, указанный поставщиком в паспорте, – это его технологический допуск, а не обязательно тот, что безопасен для вашего конкретного процесса. Здесь возможны два сценария, и оба стоят денег. Если ваше окно переработки шире паспортного допуска поставщика, то получается, что вы бракуете годное сырье (скажем, паспорт дает 4,5–5,5, а на вашей линии нормально работает и материал с ПТР, равным 4,2). Если ваше окно уже, то материал, формально проходящий входной контроль, все равно создает проблемы на линии (в паспорте – 4,5–5,5, а на вашей линии уже при 4,6 начинаются дефекты, см. рис. 4).
Правильная практика – не превращать входной контроль в шлагбаум «принять/забраковать», а передавать результат на производство как рекомендацию по подстройке: если пришла партия с ПТР 4,4, значит, нужно поднять температуру на 5–10 °C, сместив тем самым рабочую точку или само окно. Тогда настройка под конкретную партию происходит осознанно и заранее, а не превращается в ночную (или, как показывает практика, чаще всего – в самую тяжелую, пятнично-субботнюю) смену переналадок.
Заключение
Дрейф окна переработки при смене партии сырья – системное следствие общей закономерности, которую в статье удобно было разобрать на примере вязкости и ПТР: входной контроль по паспорту описывает материал одной точкой (при фиксированной нагрузке и температуре), а линия работает на всем диапазоне параметра целиком, да еще и с накоплением термомеханической истории по времени пребывания.
Важно понимать, что сам по себе сдвиг контролируемого параметра – не проблема, а индикатор: вязкость здесь лишь один из примеров, пусть и удобный для иллюстрации, поскольку за ее сдвигом почти всегда стоит что-то более общее – изменение молекулярного строения полимера в партии (молекулярной массы, ее распределения, степени разветвленности цепей) или соотношения рецептурных компонентов (доли добавок, наполнителя, вторичного сырья в составе). А значит, отслеживать одну только вязкость (или ее косвенный показатель – ПТР) недостаточно: то же изменение молекулярного строения или рецептуры способно параллельно менять и другие эксплуатационные свойства изделия – механические характеристики, стойкость к деструкции, оптические или барьерные свойства, которые входной контроль по одному-двум точечным показателям паспорта не увидит. Тот же принцип работает и по другую сторону – для технологических параметров самого процесса: дрейф давления впрыска, температуры расплава или скорости, замеченный по контрольной карте, – тоже не самоцель, а сигнал разобраться, что стоит за ним, прежде чем просто возвращать уставку на место. Поэтому сдвиг любого из этих показателей – это не только повод подстроить режим, но и повод проверить смежные параметры (для сырья – цвет, размер гранул, насыпную плотность, остаточную влажность; для процесса – сопутствующие параметры цикла), чтобы понять, чем вызван дрейф и не сопровождается ли он изменениями, которые сразу не видны, но проявятся позже – в готовом изделии.
Инструменты, о которых до сих пор шла речь, – от эмпирического построения окна по угловым точкам до экспресс-проверки запаса со сдвигом параметров – решают одну и ту же задачу на разных уровнях: не дать узкому, статично заданному значению параметра выдать себя за стабильный процесс.
В заключение данной статьи обратим внимание на то, что партия – это материал, произведенный непрерывно, при одних и тех же параметрах, с одним и тем же документом о качестве. Однако в одной фуре сырья нередко приходит несколько разных партий, и дальше в игру вступают методы статистического контроля, о которых пойдет речь в следующей статье.
- 1. ГОСТ 11645-2021 «Пластмассы. Методы определения показателя текучести расплава термопластов» (ISO 1133-1:2011, NEQ; взамен ГОСТ 11645-73). Введен в действие 01.09.2022 (приказ Росстандарта № 1377-ст от 28.10.2021).
Processing Window under Pressure of Raw Material Variability: What is not Reflected in the Quality Certificate
S. V. Trifonov
The problem of the influence of fluctuations in the properties of polymer raw materials on the quality of products manufactured by injection molding and ways to solve this problem are discussed. Practical recommendations are given.
Опубликовано в журнале «Полимерные материалы» № 10 (329) 2026 г., с. 15-19.


